拧盖工位走位不准,改一个参数就好|一体式步进伺服电机在瓶盖拧紧部位中的应用
产线上,拧盖头每次下压的行程只有几十毫米,客户希望它走得干脆,停得准。
现场工程师跟我们说,这个动作看着简单,实际上一天要重复上万次,位置差一点,瓶盖就会拧歪或者划伤。
这是我们去现场支持的一次典型问题,主角是一颗 PMM6040B-485-0HEB。
摘要 · 应用背景
广东某公司的生产线上有一道拧盖工序,设备需要把瓶盖精准地压下去、旋到位,单台设备配 1 台电机。
客户原本的控制思路是外接一块脉冲控制板卡,由板卡发脉冲,让电机带着拧盖头上下移动。
听起来是常规做法,但真接上去之后,走位不准、行程对不上,现场调了很久也没调顺。
我们接到反馈后到现场,把问题从电机参数一路捋到板卡的脉冲时序,最后收敛到一个设置上。
电机本身没坏,是脉冲当量没对齐。
设备简介 · 自动拧盖机
自动拧盖机,行内也叫旋盖机、轧盖机,是灌装生产线上的标配工位。瓶子在输送带上灌完液体,紧接着就要封盖,拧盖机负责把盖子压到瓶口上,再旋到设定的松紧度。
拧太松,运输途中会漏液;拧太紧,用户打不开,还可能把瓶口拧裂。所以这个工位的核心指标只有一个,就是扭矩的一致性。
结构上,常见的拧盖机分直落式和旋转式两种。直落式是拧盖头竖直下压,对准瓶口旋紧后再抬起,动作简单、换型快,适合多品种小批量。旋转式则靠星轮把瓶子分送到各个工位,多个拧盖头边转边拧,速度快,常见于饮料、白酒的大批量产线。
无论是哪种结构,拧盖头都要完成一组固定动作,下压、旋转、回升。下压和回升这一段行程要求重复定位精度高,否则每次拧盖的起始位置都不一样,扭矩也就跟着飘。
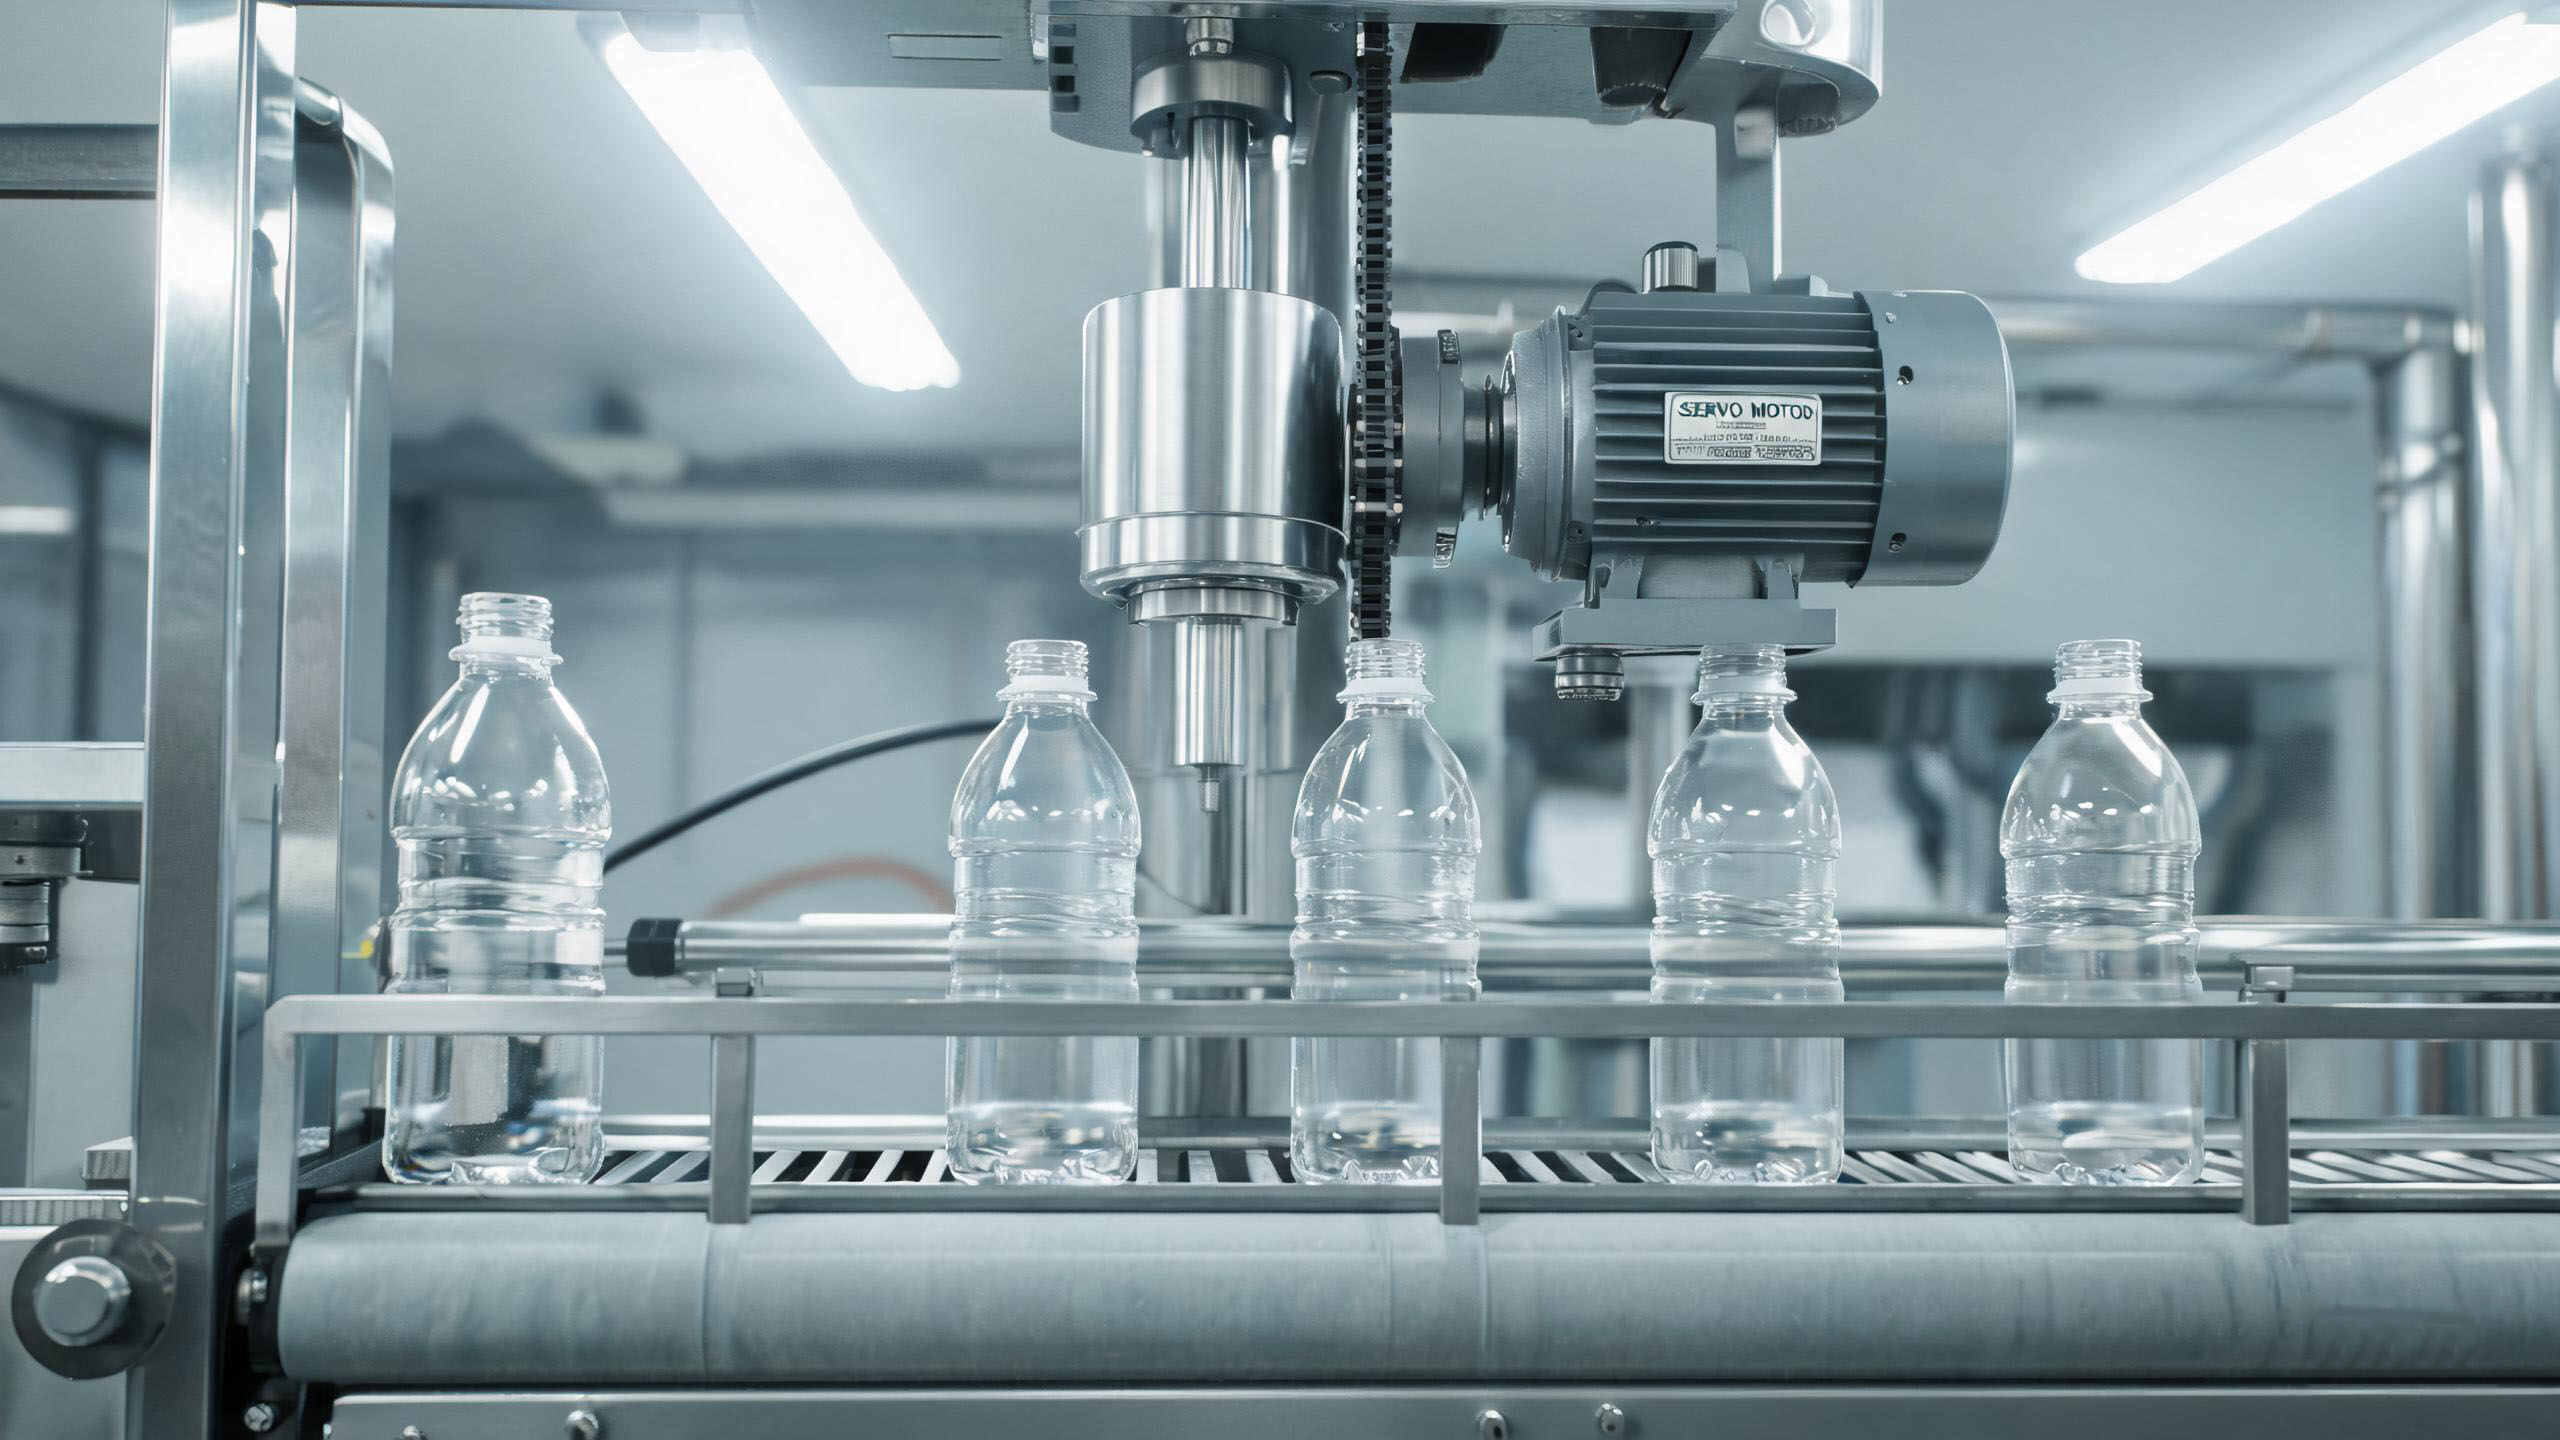
灌装线拧盖工位,拧盖头需要反复完成下压与回升
这正是电机登场的地方。拧盖头的升降由电机驱动,走多远、停在哪,由控制系统发给电机的指令决定。
用脉冲控制,就是每发一个脉冲,电机走一步。发多少个脉冲,走多少距离,全靠两边对得上。
应用方案
客户的方案是,外接脉冲控制板卡,板卡通过 IO 口把脉冲信号送进电机,电机按收到的脉冲数走固定位置,完成拧盖头的上下移动。
控制方式上,我们把电机设为脉冲控制方式,再把电子齿轮比配置成电机转一圈 10000 个脉冲。
这一步定下了整台设备的换算基准。板卡那边发 10000 个脉冲,电机就正好转一圈,两边的认知终于一致。
接下来就简单了,机械侧算好拧盖头一个行程对应电机多少转,乘以 10000,就是板卡要发的脉冲数。发 5000 个,电机转半圈;发 2000 个,转五分之一圈。走多少,停多少,全都是确定的数。
控制方式 | 脉冲控制(外部板卡 IO 输入) |
脉冲当量 | 10000 脉冲 / 圈 |
执行动作 | 按固定脉冲数上下走位 |
单机用量 | 1 台 |
电机通过 IO 口直接接脉冲信号,中间不经过额外的转换环节,信号路径短,抗干扰也更稳。
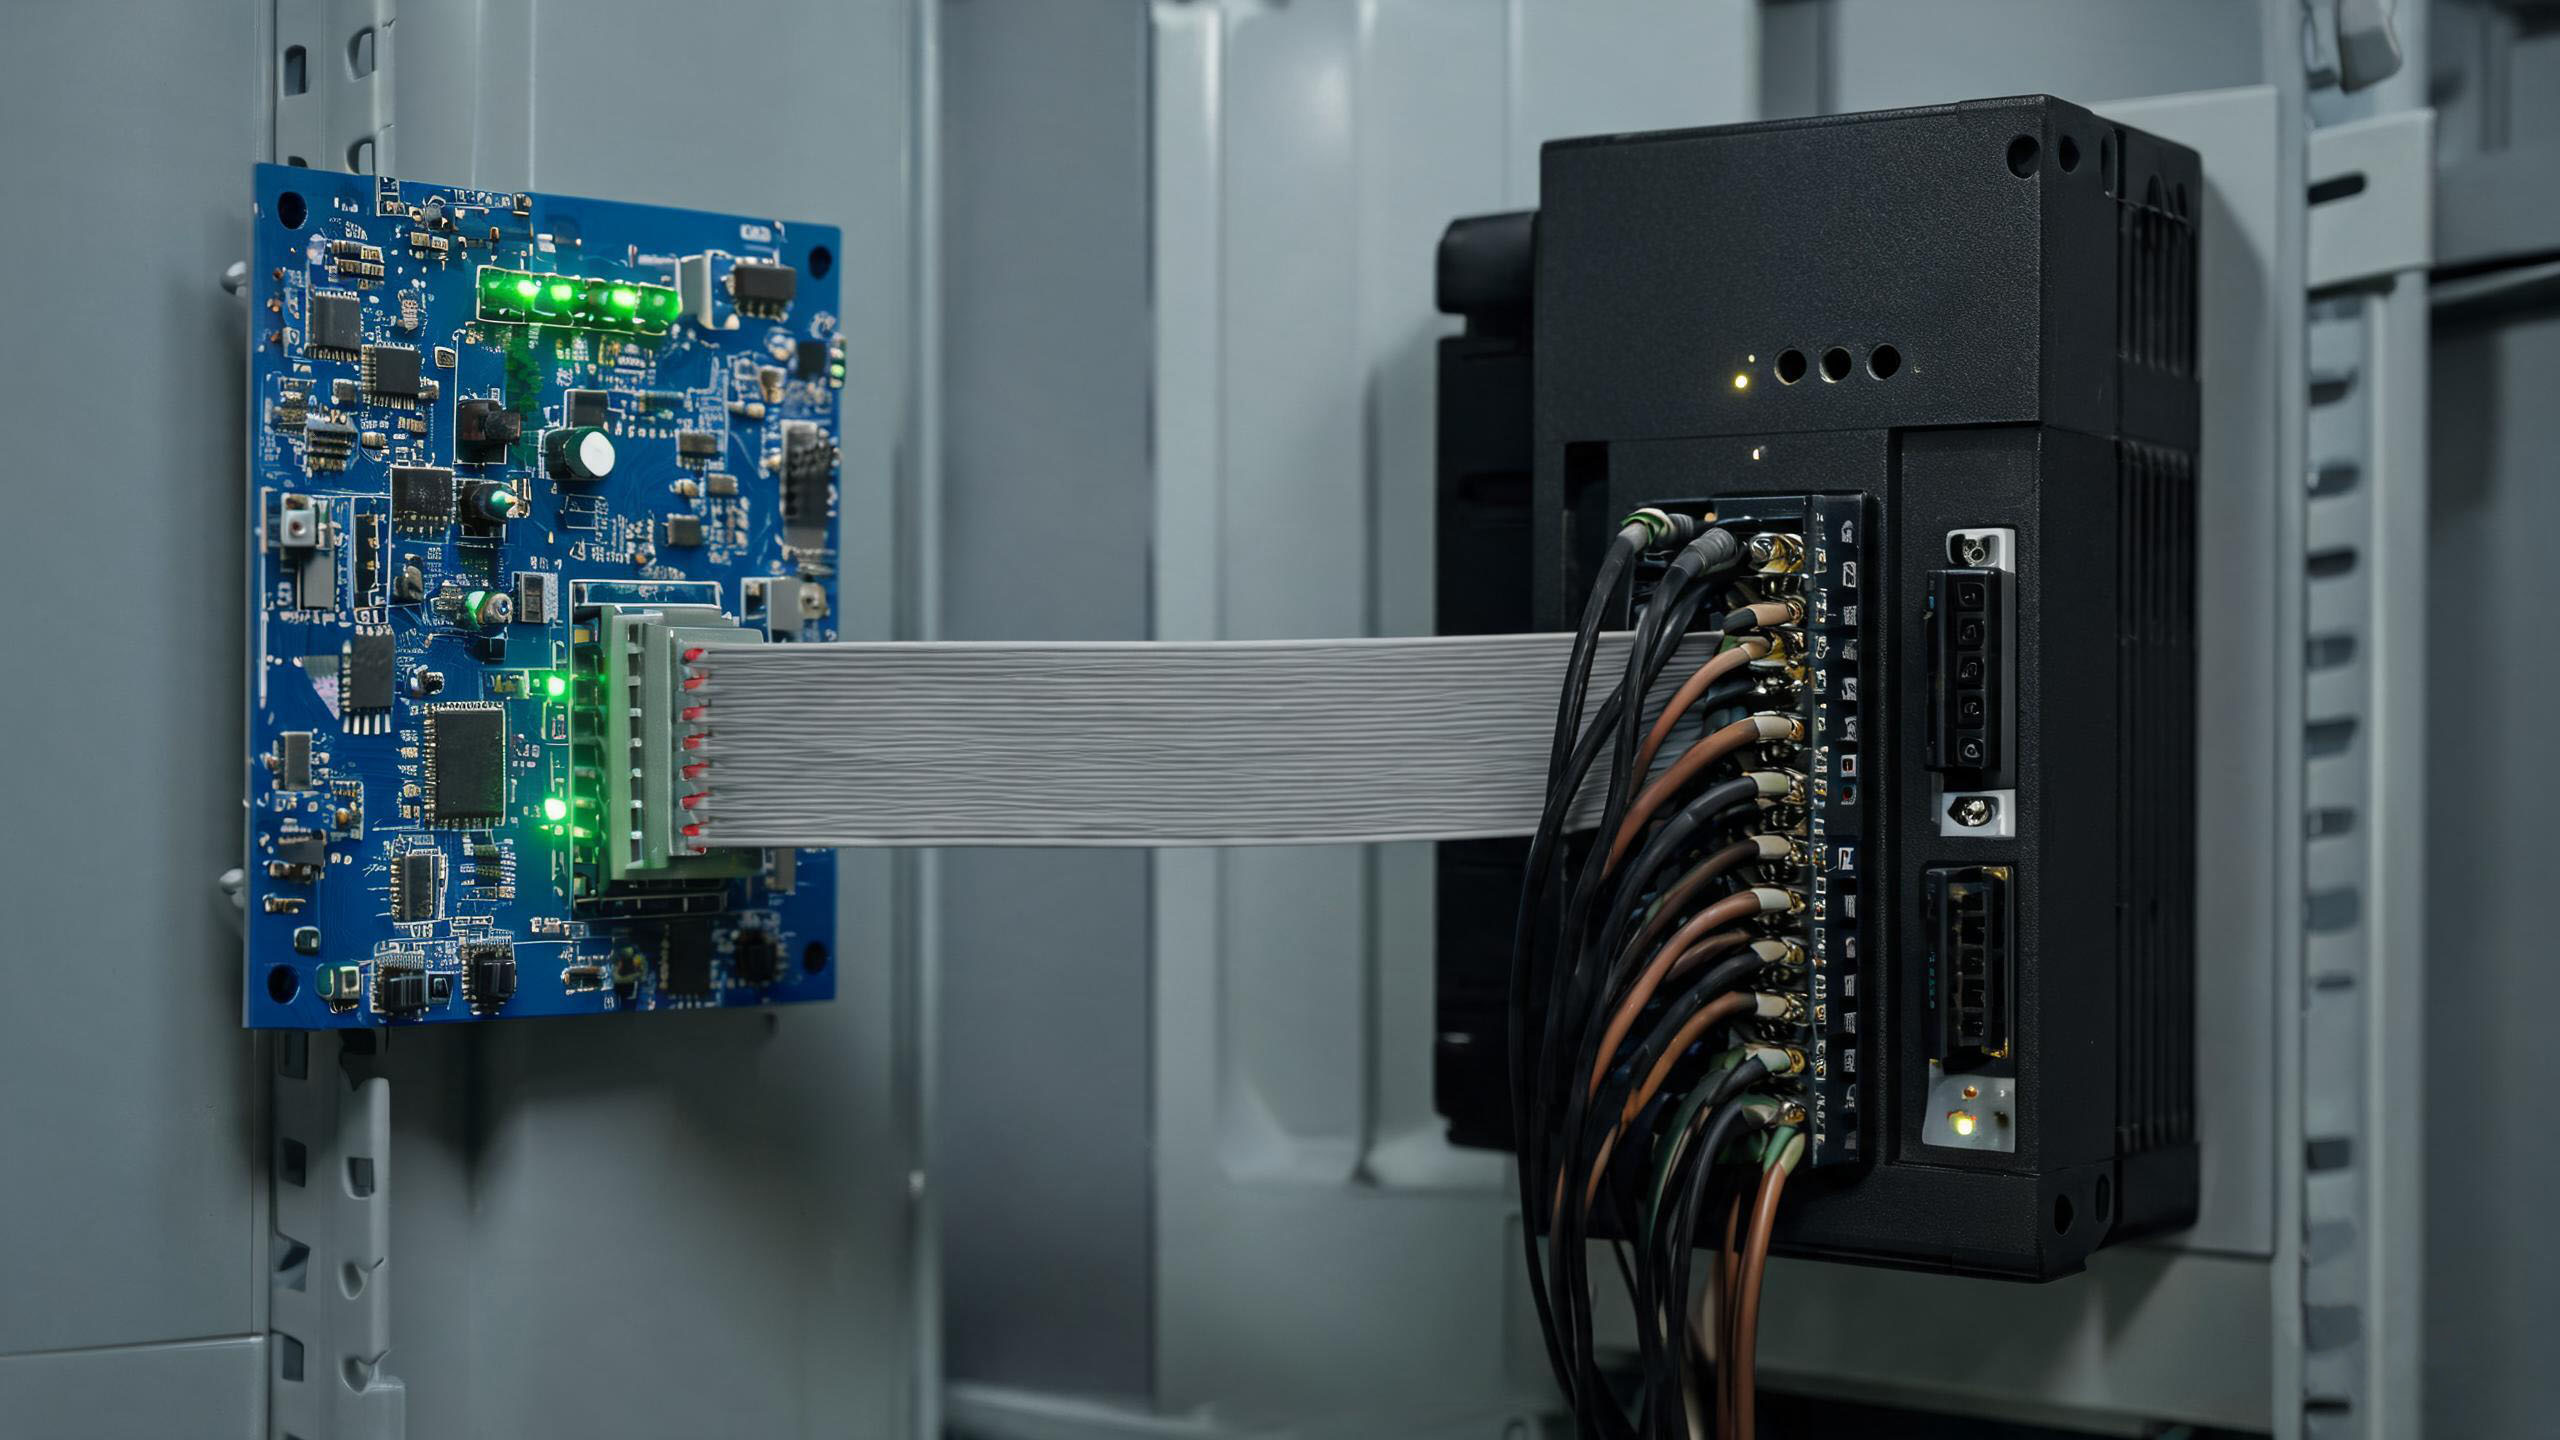
脉冲控制方式下,板卡每发一个脉冲,电机就按当量走一段固定距离
应用产品
客户名称 | 广东某公司 |
产品型号 | PMM6040B-485-0HEB |
应用设备 | 瓶盖拧紧部位 |
单设备用量 | 1 台 |
使用功能 | 脉冲控制方式 |
遇到的问题、挑战及解决
现象。板卡接上以后,电机能转,但走的行程和机械需要的对不上。有时候多走一段,拧盖头顶到限位;有时候少走一点,盖子没压到位。客户按自己的理解配了参数,怎么改都差着一个比例。
排查。我们先排除硬件。电机空转正常,编码器反馈也对,供电和接线都没问题。再看板卡,脉冲信号用示波器量,频率、数量都发出来了,一个不少。
两边都「正常」,那问题只能出在换算上。
根因。板卡发脉冲时,心里有一个「转一圈要多少脉冲」的数;电机这边收到脉冲后,也有自己的一套换算。两个数不一致,指令和执行就永远差着一个固定倍率,行程自然对不准。
解决。我们把电机设为脉冲控制方式,把转一圈的脉冲数明确设为 10000,再让板卡按这个当量发脉冲。IO 口接入的脉冲信号,直接对应电机走的固定位置。
两边的换算口径统一之后,第一次试运行,拧盖头就走到了位。连着跑几百个瓶,每次下压的位置都一样。
脉冲控制的调试,八成问题不在电机,而在两边对「一圈等于多少个脉冲」的说法是否一致。
总结概要
这次现场支持没换任何硬件,改动只有两项,控制方式设为脉冲,脉冲当量设为 10000 脉冲每圈。
参数对了,行程就准了,拧盖工位恢复了正常节拍。
对做设备的同行,我们的建议是,接脉冲控制前先把三个数对齐,板卡的每圈脉冲数、电机的电子齿轮比、机械侧的行程换算。三者在一张纸上算通,现场能省掉大半时间。
一个动作重复上万次的设备,可靠性从来不是靠堆料堆出来的,是靠每个参数都对得上。
技术支持的价值,就是在客户卡住的那个参数上,帮他们把口径统一。